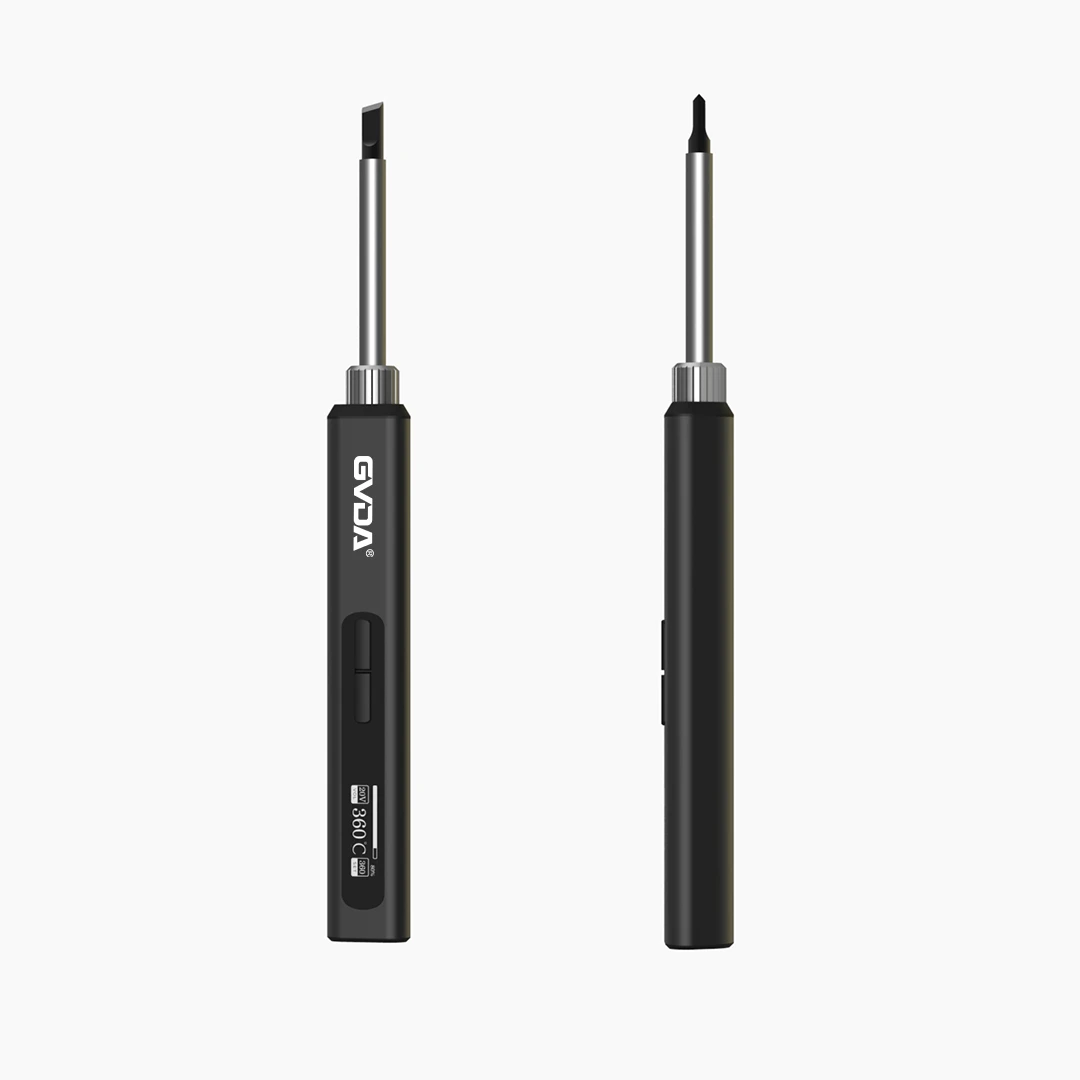
솔더 조인트 불량의 원인인 납땜 인두 솔더 조인트의 품질을 평가하는 기준
(1) 주석 점이 내부 호에 있습니다.
(2) 주석 반점은 둥글고 매끄럽고 작은 구멍과 송진 얼룩이 없어야 합니다.
(3) 침이 있어야 하며 침의 길이는 1-1.2MM 사이여야 합니다.
(4) 부분 발의 외관은 주석이 좋은 유동성을 가지고 있음을 보여줍니다.
(5) 주석은 상부 주석 위치 전체와 발 부분을 둘러싸고 있습니다.
2. 비표준 주석점 판단
(1) 허위 납땜: 주로 패드와 핀이 더럽거나 플럭스 및 가열 시간이 충분하지 않기 때문에 납땜이 실제로 납땜되지 않은 것 같습니다.
(2) 합선 : 발이 있는 부품은 발 사이의 과도한 땜납에 의해 합선되거나 검사자가 핀셋, 대나무 막대기 등을 사용하여 부적절하게 조작하여 합선 핀으로 합선.
(3) 오프셋: 용접 전 장치의 위치가 정확하지 않거나 용접 중 실수로 핀이 지정된 패드 영역 내에 있지 않습니다.
(4) 주석이 적다: 주석이 적다는 것은 주석 포인트가 너무 얇아서 부품의 구리 표피를 완전히 덮지 못하여 연결 및 고정 효과에 영향을 미친다는 것을 의미합니다.
(5) 주석이 너무 많음: 부품 발이 주석으로 완전히 덮여 있고 외부 아크를 형성하여 부품의 모양과 패드 위치를 볼 수 없으며 부품과 패드가 주석 처리되었는지 여부를 확인할 수 없습니다. .
(6) 잘못된 부품 : 배치된 부품의 사양이나 종류가 운영 규정이나 BOM, ECN과 일치하지 않는 경우 잘못된 부품입니다.
(7) 부품 누락: 부품을 배치해야 할 위치가 비정상적인 이유로 비어 있습니다.
(8) 솔더 볼 및 주석 슬래그: PCB 표면에 부착된 과도한 솔더 볼 및 주석 슬래그는 작은 핀을 단락시킵니다.
(9) 극성 반전: 극성 방향의 정확성이 처리 요구 사항과 일치하지 않습니다. 즉, 극성이 잘못되었습니다.
3. 솔더 조인트 불량의 원인
(1) 솔더 볼이 형성되어 패드 전체에 주석이 퍼지지 못함
납땜 인두의 온도가 너무 낮거나 납땜 인두의 끝이 너무 작습니다. 패드가 산화됩니다.
(2) 납땜 인두를 제거하면 주석 팁이 형성됩니다.
납땜 인두가 충분히 뜨겁지 않고 플럭스가 녹지 않고 단계가 작동합니다. 납땜 인두 팁의 온도가 너무 높으면 플럭스가 증발하고 납땜 시간이 너무 길어집니다.